Quality Assurance
- Home
- Quality Assurance
Quality at Every Step
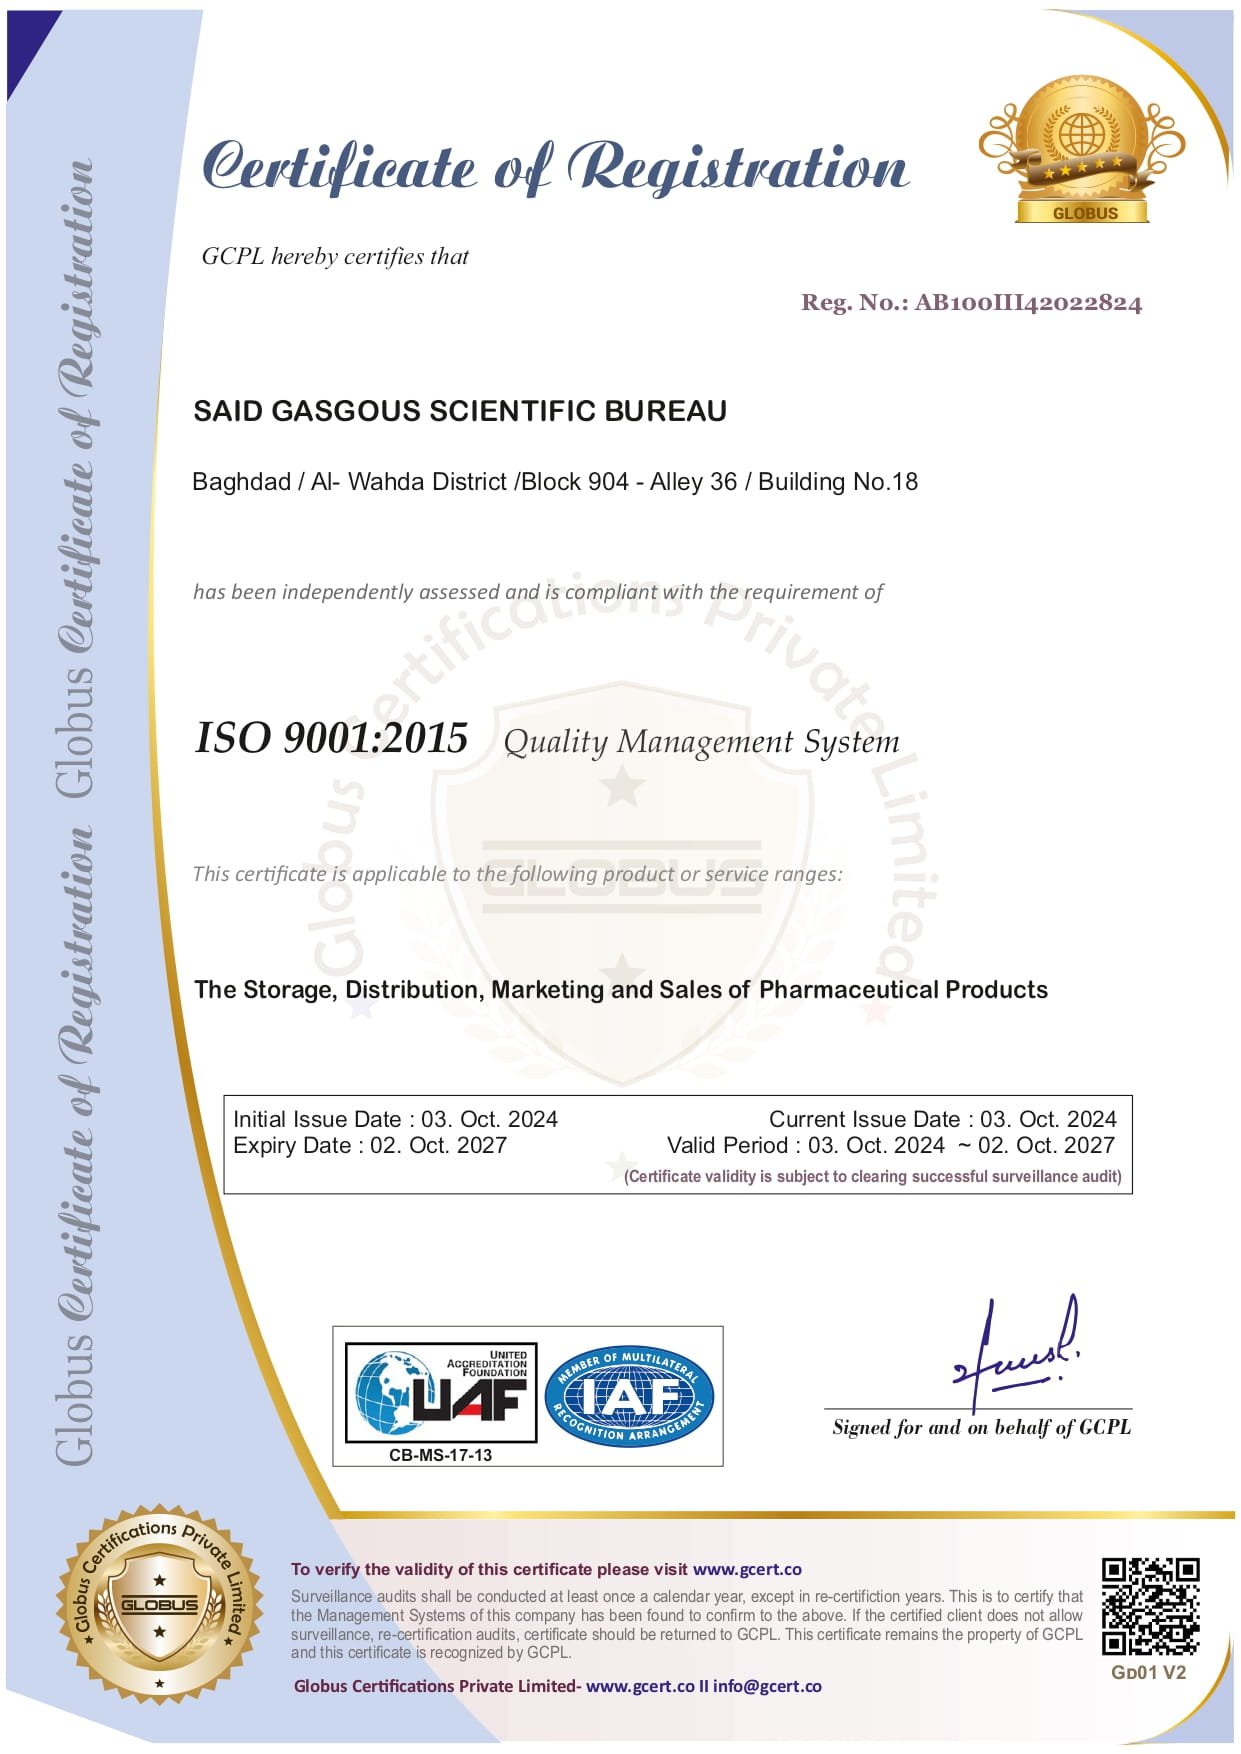
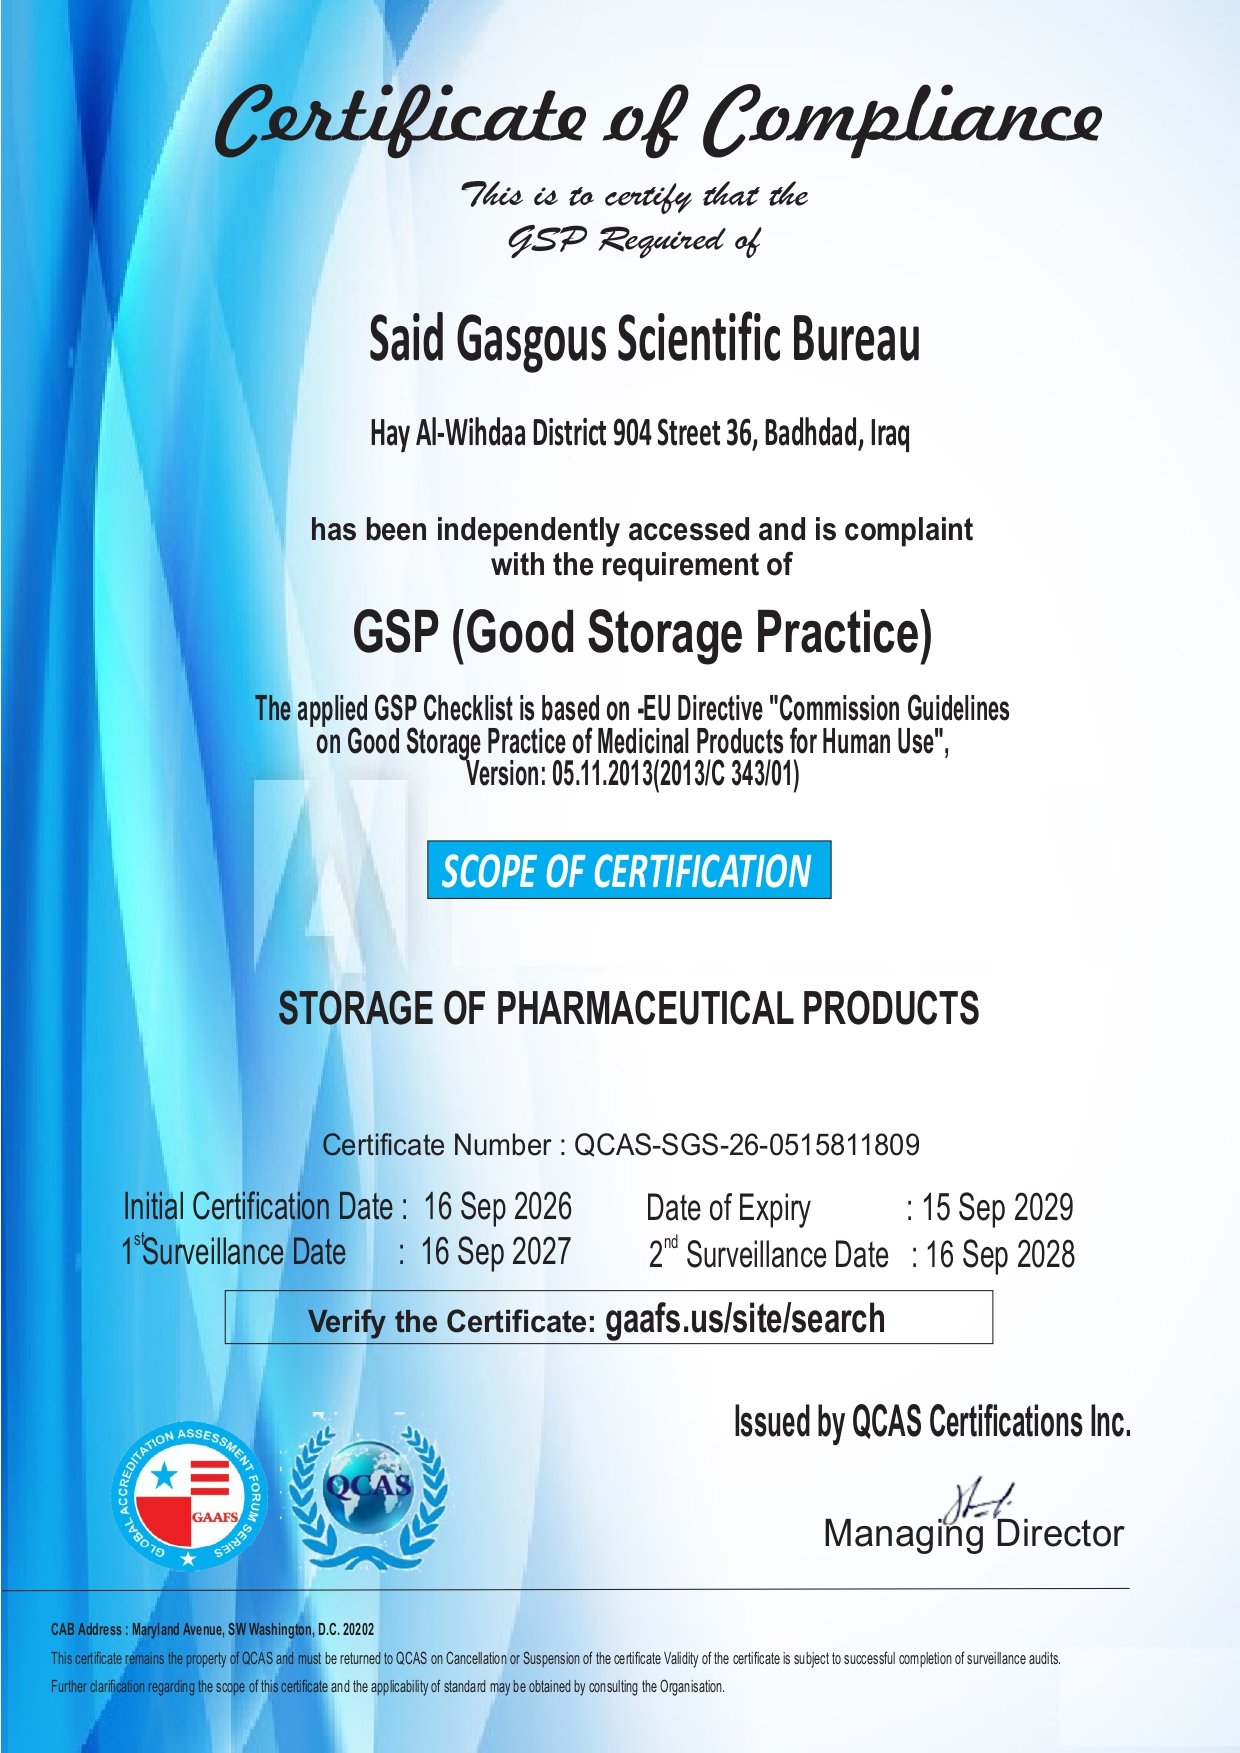
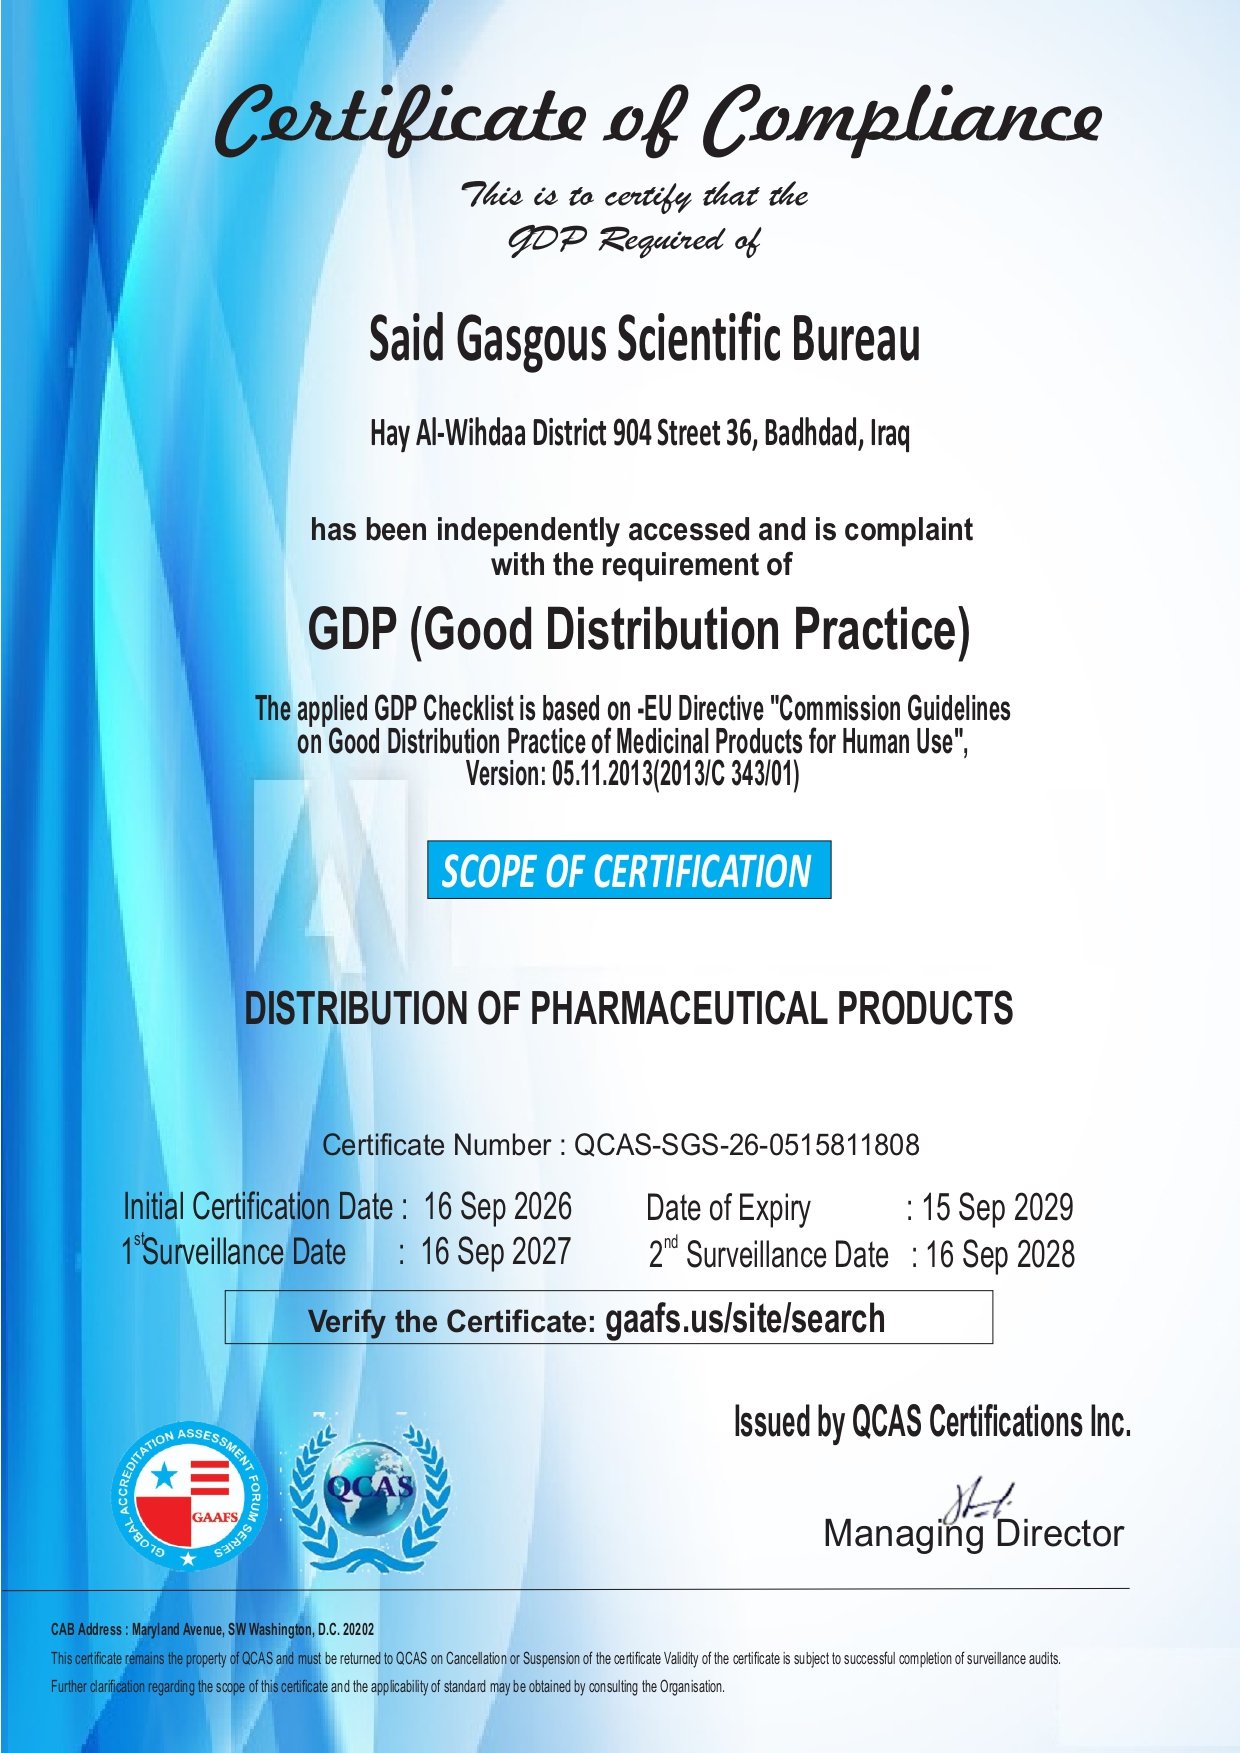
Quality is the foundation of everything we do. Our Quality Assurance system is designed to ensure that pharmaceutical products are received, stored, handled, and distributed in accordance with applicable regulatory requirements.
Through standardized procedures, continuous monitoring, and a culture of accountability, we help safeguard product integrity throughout the supply chain while supporting the highest standards of patient care.
Quality Through Every Process
We are committed to maintaining a robust Quality Management System that promotes:
Compliance with applicable regulatory requirements
Product integrity throughout storage and distribution
Traceability through controlled documentation and record management
Continuous improvement through regular reviews and corrective actions
A quality-focused culture across all operational functions
Quality Management System
Our quality management system encompasses:
These processes ensure operational consistency and support continuous compliance across our organization.
Storage & Distribution Controls
To preserve product quality, we maintain controlled operational environments supported by:
Compliant warehousing practices
Temperature monitoring and controlled storage conditions
Equipment qualification and maintenance
Inventory control and product traceability
Transportation oversight for temperature-sensitive products
Continuous Improvement
Quality is an ongoing commitment. We regularly review our processes, monitor performance indicators, and implement improvements to enhance operational excellence, strengthen compliance, and meet the evolving expectations of our partners and healthcare stakeholders.